От чего зависит стоимость токарной обработки деталей
Разбираем, какие параметры действительно влияют на цену токарной детали: материал, заготовка, геометрия, точность, партия и дополнительные операции.
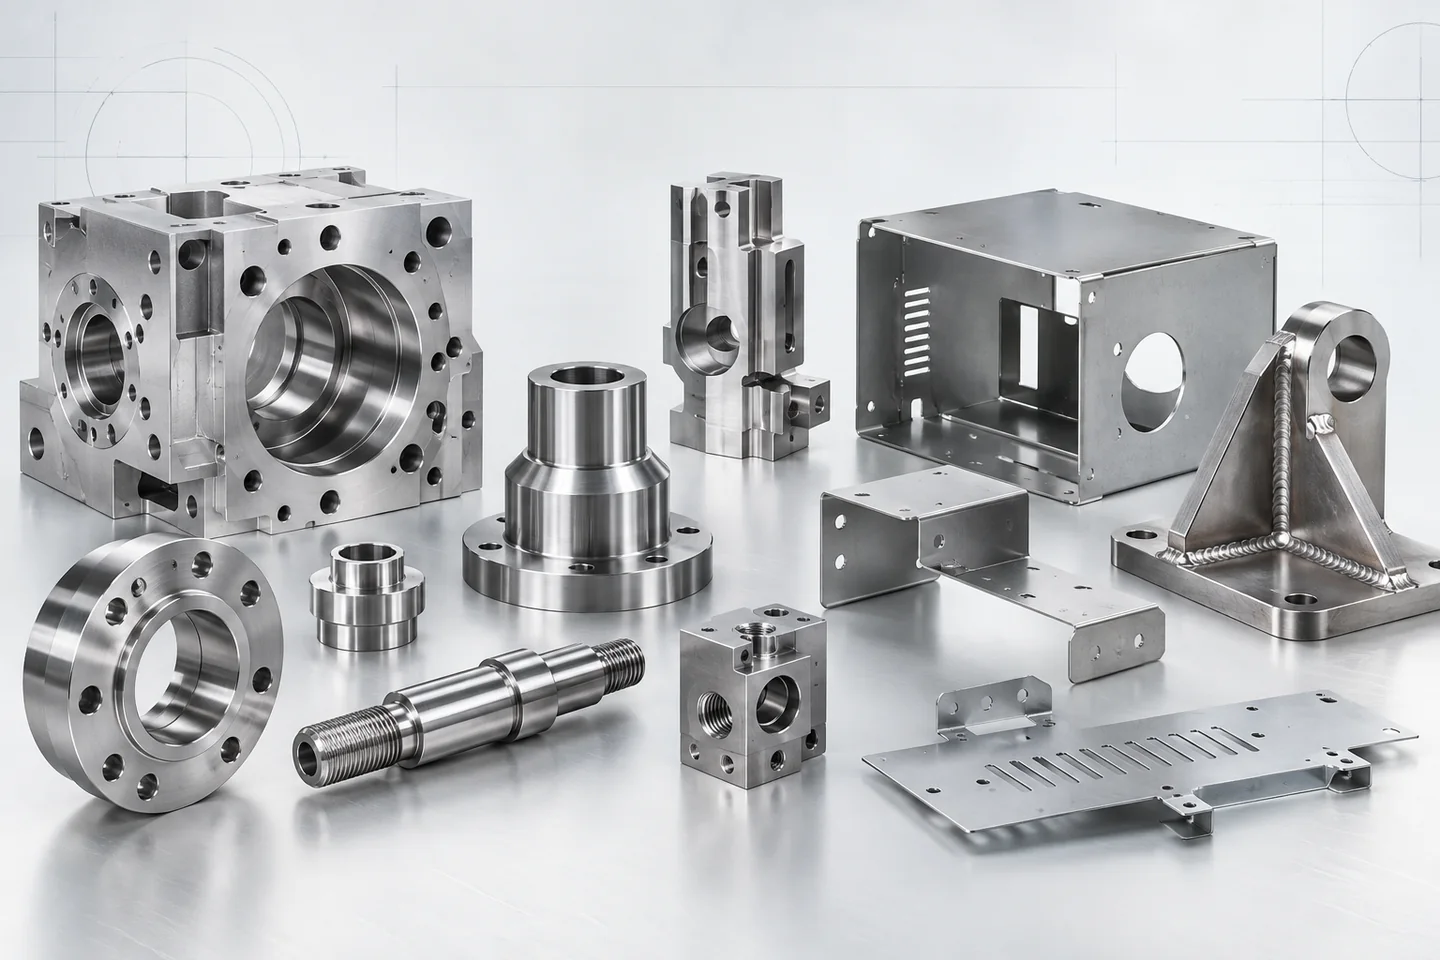
Цена токарной обработки редко определяется только диаметром детали или временем, которое она проводит в станке. Производственный расчёт складывается из материала, заготовки, геометрии, количества переходов, требований к точности, контроля, размера партии и операций, которые выполняются до или после токарной обработки.
Поэтому две внешне похожие втулки или два вала могут иметь заметно разную трудоёмкость.
Материал и исходная заготовка
Первый фактор — не просто марка материала, а то, в каком виде он поступает в работу. На стоимость влияют диаметр проката, припуск, необходимость предварительной резки, доступность материала и объём металла, который придётся снять.
Для конструкционных сталей, легированных марок, нержавеющей стали, алюминия и инженерных неметаллических материалов режимы обработки отличаются. Меняется стойкость инструмента, скорость резания и время операции.
Если допускается замена материала, это стоит указать ещё на этапе запроса. Технолог сможет оценить допустимые варианты без изменения функции детали.
Геометрия детали и количество установов
Простая втулка с двумя диаметрами и отверстием обычно технологически понятнее детали с несколькими ступенями, канавками, внутренними резьбами, пазами и фрезерованными элементами.
Особенно важен вопрос установов. Чем больше раз требуется переустанавливать деталь, тем больше вспомогательного времени и тем сложнее обеспечить взаимное расположение поверхностей. Когда токарные и фрезерные операции удаётся выполнить в одном технологическом цикле на подходящем оборудовании, можно уменьшить количество переустановок.
Реальный пример из выполненных работ — вилка для карданного вала, где токарная и фрезерная обработка выполнялись за одну установку на токарно-фрезерном центре с осью Y.
Допуски, биение и шероховатость
Точность — один из наиболее недооценённых факторов стоимости. Сам по себе размер, например Ø40 мм, мало что говорит производству. Важно, с каким допуском он задан и как связан с другими поверхностями.
Повышенные требования могут потребовать:
- более стабильного базирования;
- дополнительных чистовых проходов;
- промежуточного контроля;
- специального измерительного инструмента;
- изменения последовательности операций.
В портфолио есть прецизионные валы из стали 40Х, для которых контролировались биение и соосность. Такой заказ нельзя оценивать как обычную ступенчатую ось только по габаритам.
Резьбы, пазы и отверстия
Каждый дополнительный элемент добавляет операцию или переход. Наружная или внутренняя резьба, поперечное отверстие, торцевое сверление, шпоночный паз, проточка под стопорное кольцо — всё это входит в технологический маршрут.
Иногда часть геометрии рациональнее получать не токарной операцией. Например, в выполненных шкивах шпоночный паз выполнялся электроэрозионной резкой после токарной обработки. Поэтому корректный расчёт рассматривает деталь целиком, а не только одну технологию.
Размер партии
Единичная деталь требует почти той же подготовки программы и наладки, что и первая деталь в серии. Поэтому при партии стоимость подготовки распределяется между несколькими изделиями.
Для повторяемых заказов особенно важны стабильность исходной документации и неизменность критичных параметров. Это позволяет использовать отработанный маршрут и сокращает объём повторной технологической подготовки.
Если предполагаются регулярные партии, лучше сообщить об этом при первом расчёте.
Покрытие, термообработка и сварка
Токарная операция может быть только частью заказа. После неё деталь может отправляться на химическое оксидирование, гальваническое покрытие, окраску или сварочную сборку.
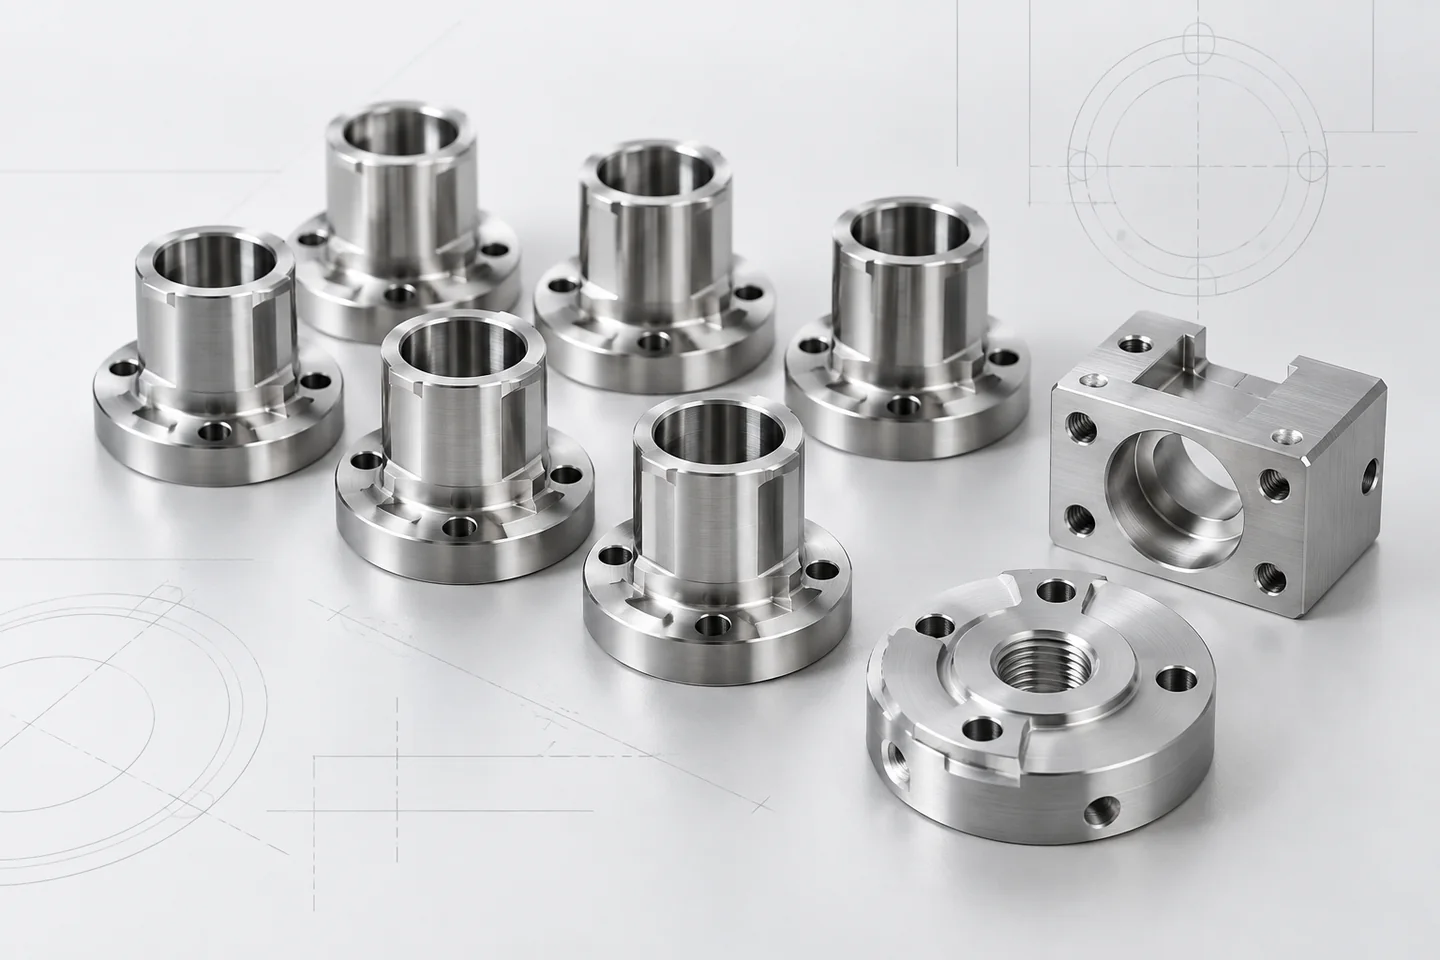
Например, для соединительных пальцев из портфолио применялись токарная обработка, сварка и антикоррозионная защита. Для втулок — токарная обработка с последующим химическим оксидированием и промасливанием. Такие заказы оцениваются по полному производственному маршруту.
Контроль тоже входит в производство
Чем выше требования к детали, тем важнее правильно определить контрольные операции. Проверка обычных линейных размеров и контроль биения, соосности или посадочных поверхностей — разная трудоёмкость.
Не стоит назначать строгие требования там, где они функционально не нужны. Но критичные параметры, наоборот, лучше выделять явно. Это позволяет сразу заложить правильный контроль и избежать спорных трактовок после изготовления.
Какие данные нужны для нормального расчёта
Чтобы получить не ориентировочную «цену за токарку», а производственный расчёт, передайте:
- чертёж или модель;
- материал;
- количество;
- критичные допуски и шероховатость;
- дополнительные операции;
- требования к покрытию;
- желаемый срок.
Если документация ещё не окончательная, можно отправить текущую версию и отметить спорные места. Для сложных деталей технологическая проверка до запуска обычно полезнее, чем попытка заранее упростить запрос до нескольких размеров.
Итоговая стоимость формируется не из одного тарифа станка, а из конкретного маршрута изготовления. Именно поэтому точный расчёт начинается с документации и задачи детали в узле.
Детали, узлы и производственные примеры
Выполненные работы по этой теме

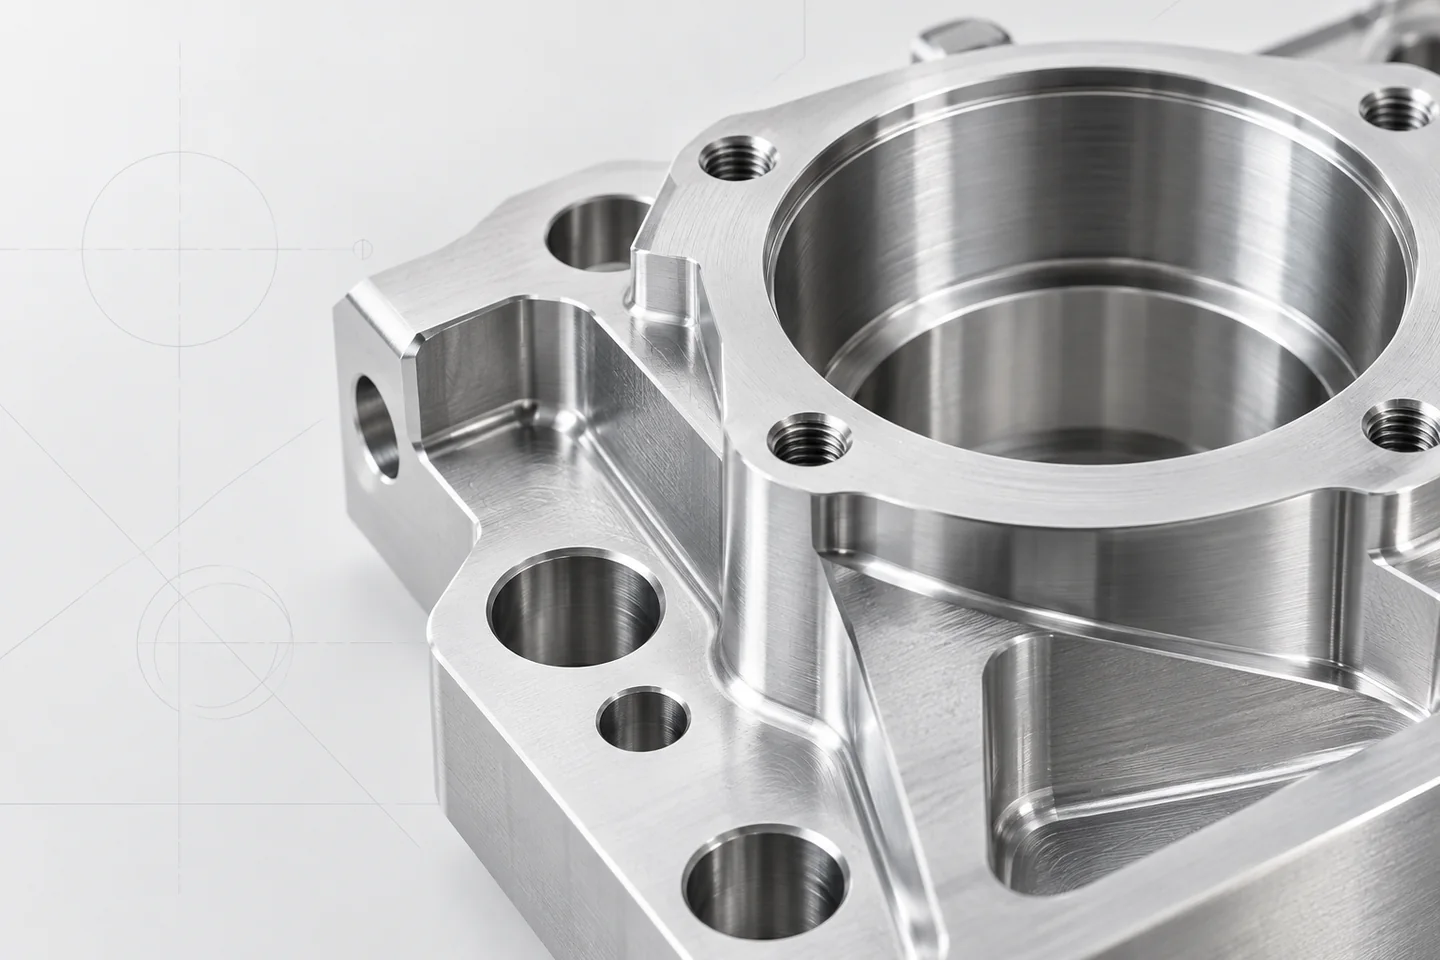
Вилка для карданного вала
Токарная и фрезерная обработка детали за одну установку на токарно-фрезерном центре с осью Y.
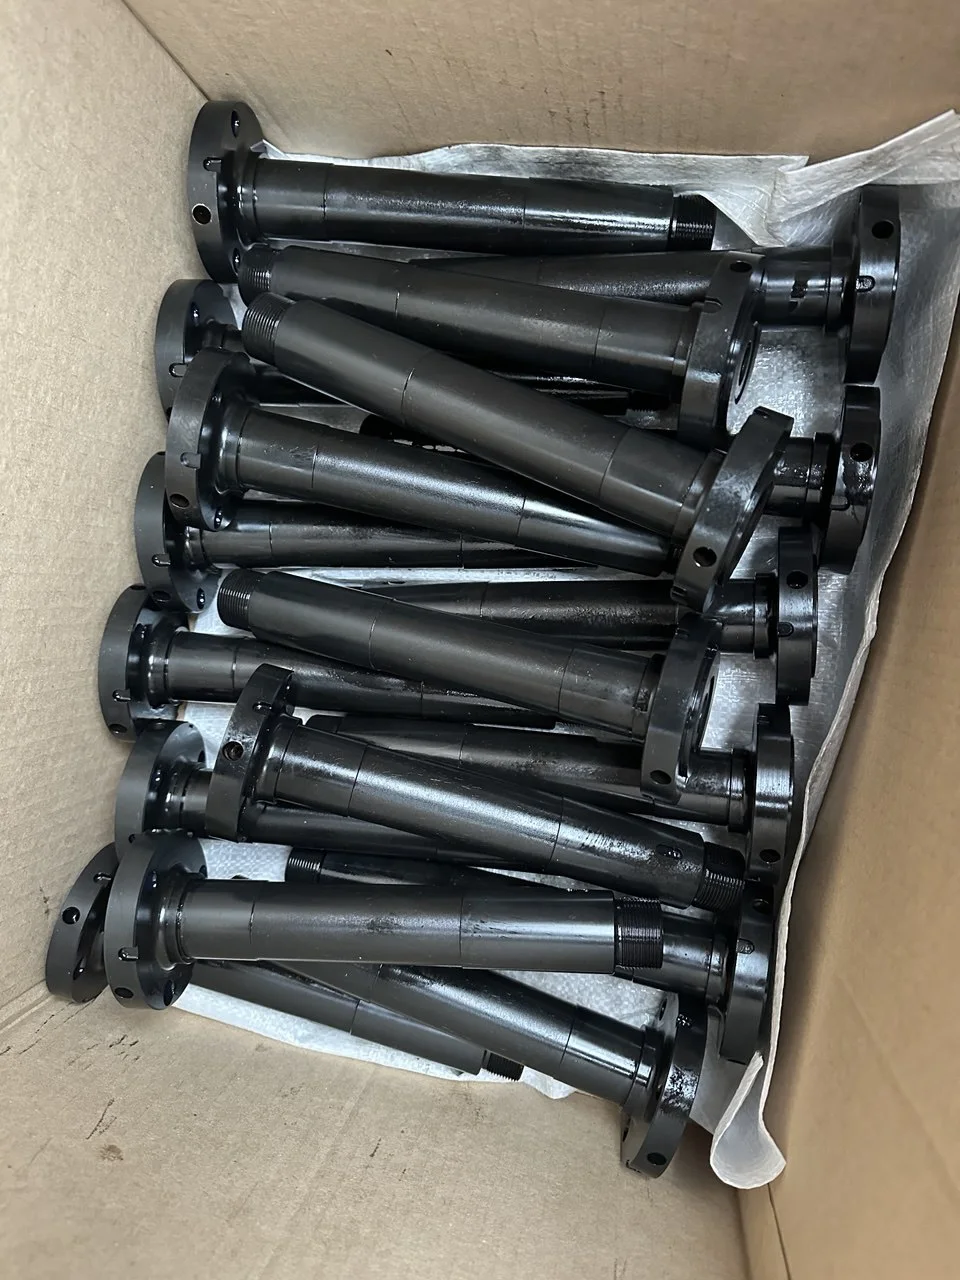
Прецизионные валы с минимальным биением
Токарная и фрезерная обработка валов с повышенными требованиями к соосности и биению.
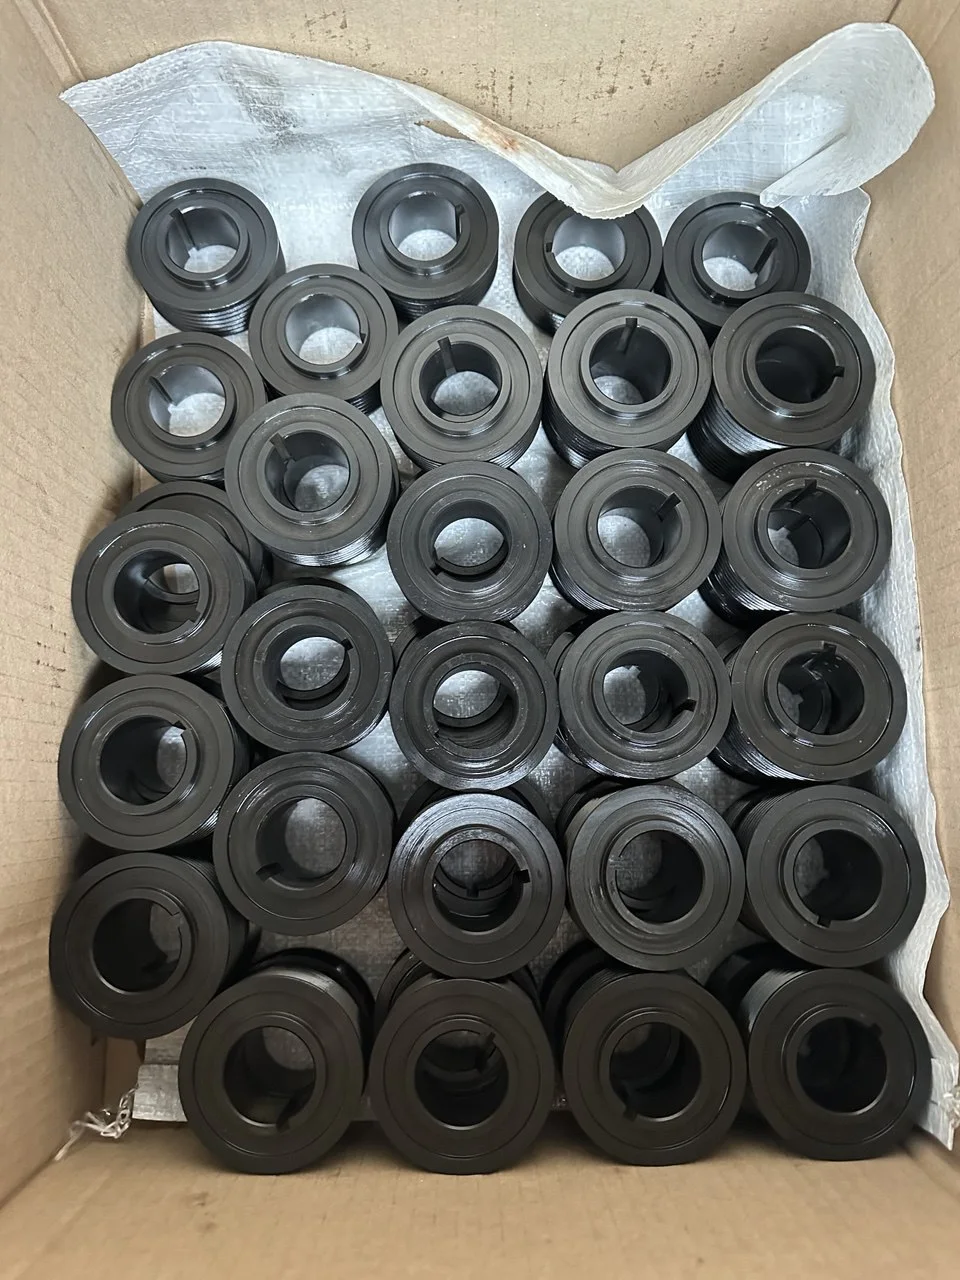
Шкивы с обработкой шпоночного паза
Шкивы с токарной обработкой и выполнением шпоночного паза методом электроэрозионной резки.
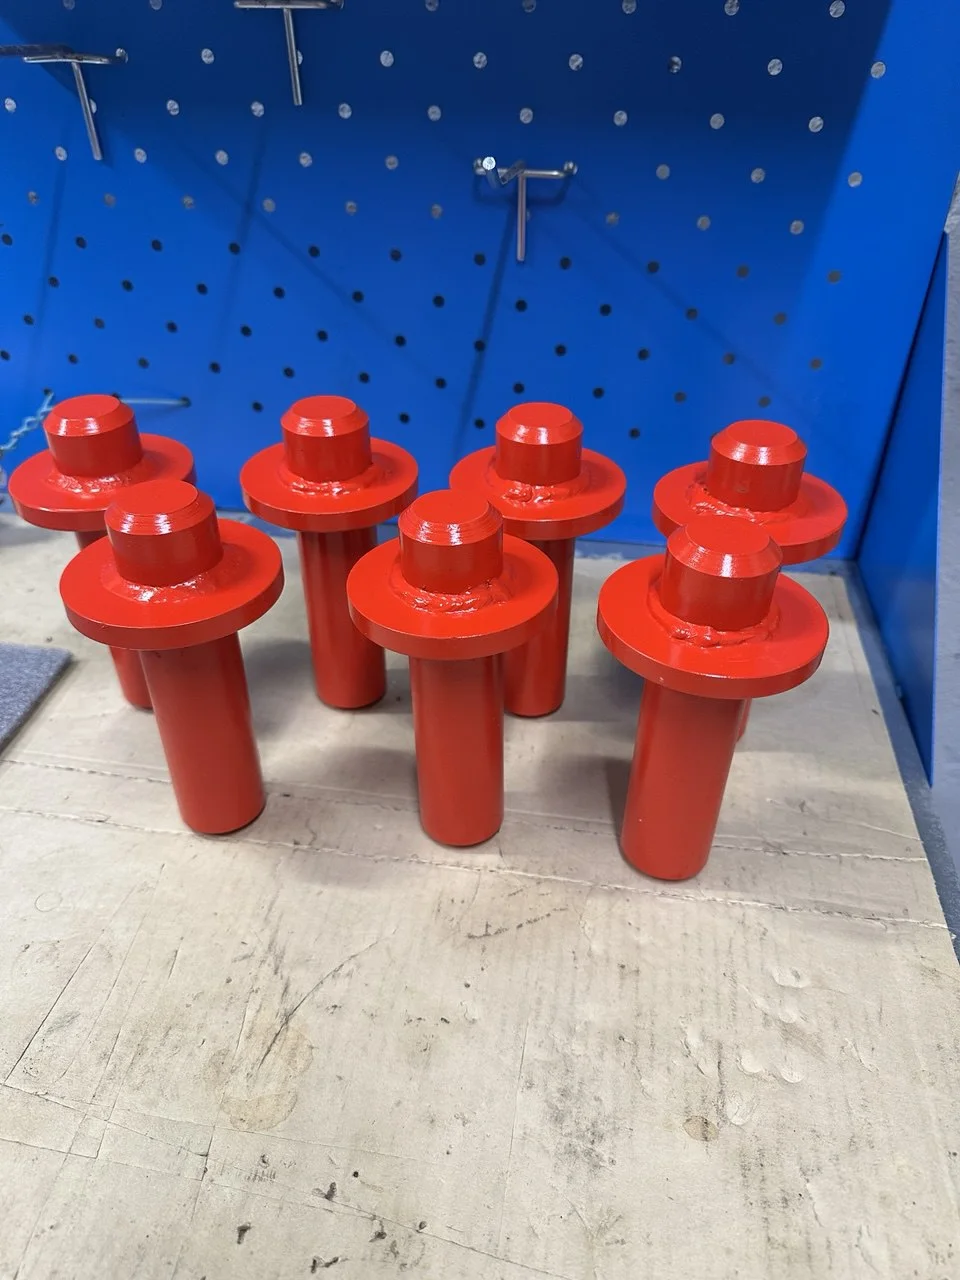
Палец соединительный с антикоррозийной защитой
Соединительные пальцы с токарной обработкой, сваркой и защитным лакокрасочным покрытием.
Услуги и изделия по теме
Токарные работы в Екатеринбурге по чертежам
Изготавливаем валы, втулки, оси, пальцы, ролики, фланцы и другие детали вращения по чертежам, моделям и образцам заказчика. Работаем с единичными и серийными заказами.
Подробнее →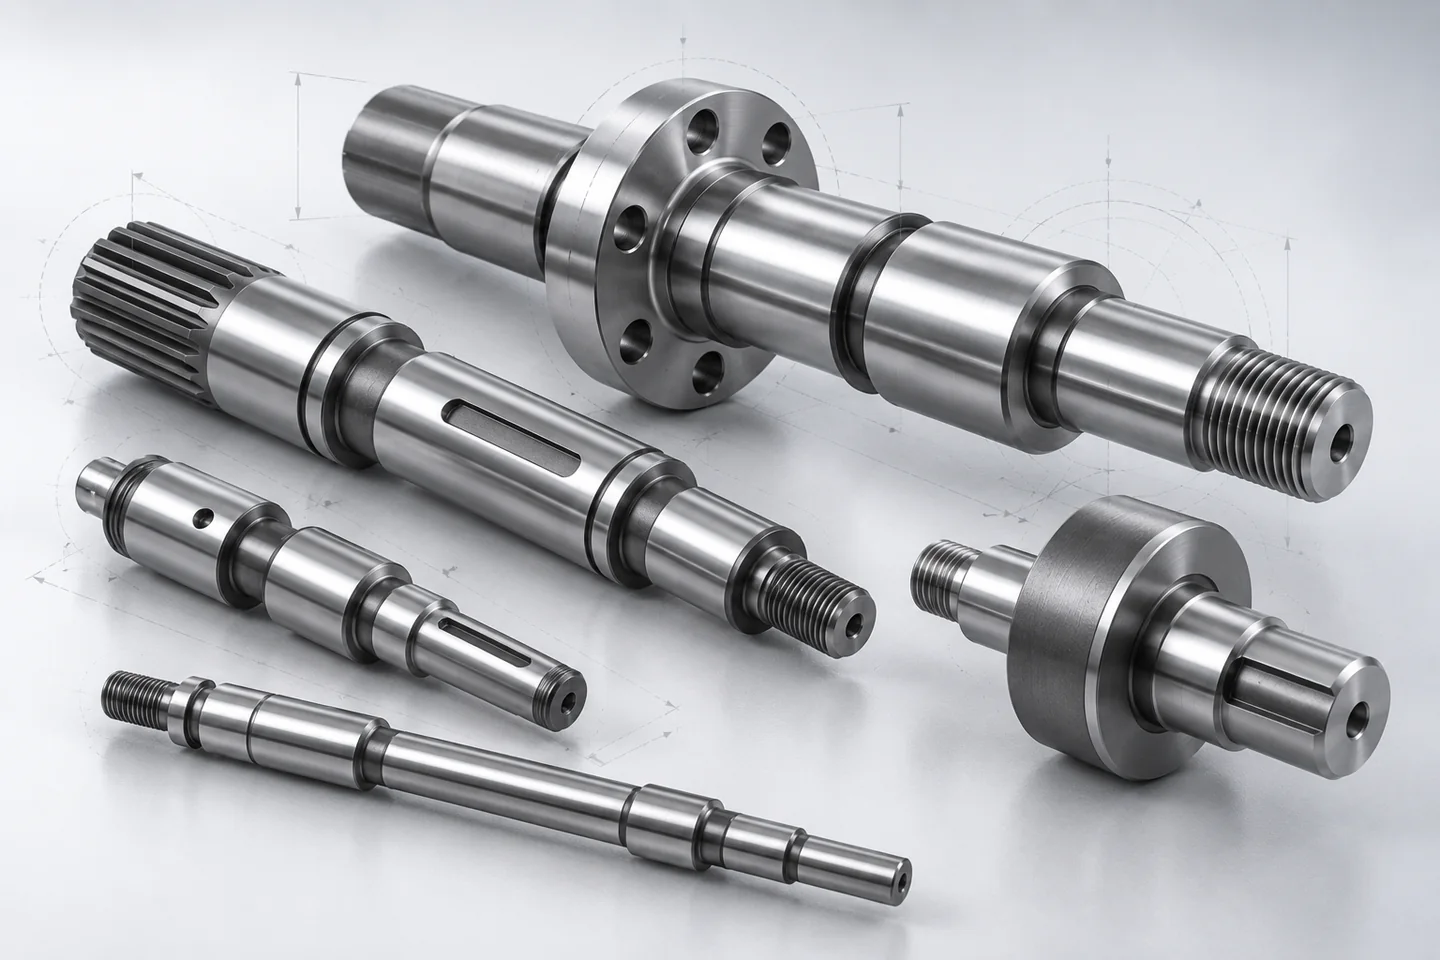
Валы
Изготавливаем приводные, ступенчатые и другие валы с посадочными шейками, резьбами, пазами и дополнительной фрезерной обработкой. Единично и партиями.
Подробнее →
Втулки
Изготавливаем металлические и неметаллические втулки по чертежам и образцам: цилиндрические, с буртом, резьбой, пазами и специальной геометрией.
Подробнее →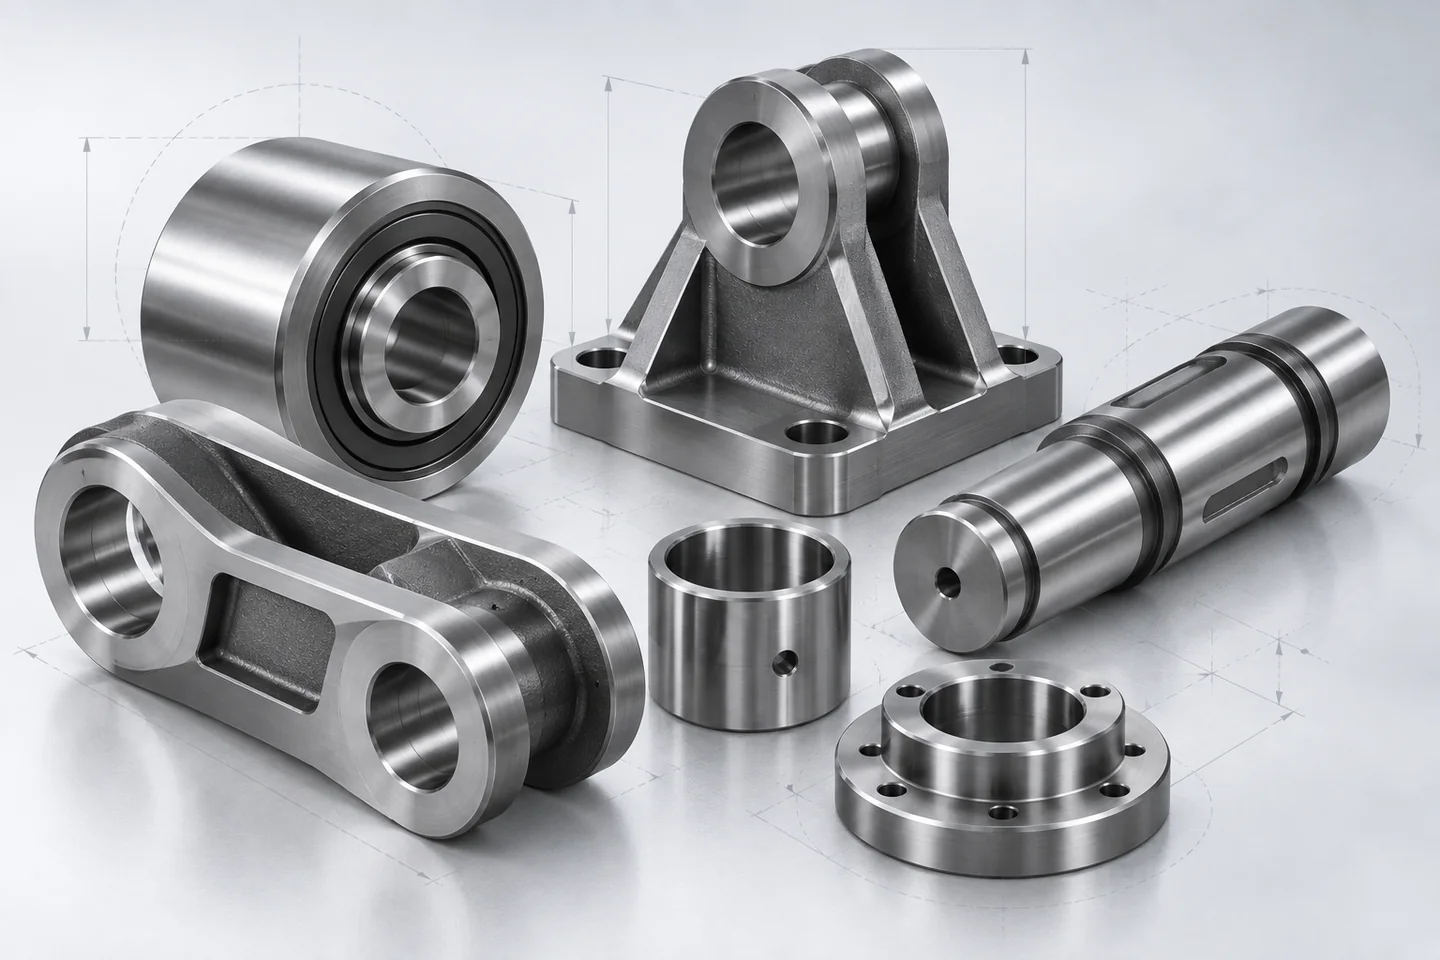
Пальцы
Изготавливаем соединительные и опорные пальцы по чертежам: с резьбой, отверстиями, канавками, буртами и защитными покрытиями.
Подробнее →
Выполненные работы
Реальные детали, узлы и металлоконструкции с производства.
Подробнее →